
¿Por qué es importante el equilibrado dinámico para los ejes de transmisión?
¿Por qué es importante el equilibrado dinámico para los ejes de transmisión?
El equilibrado dinámico verifica que la masa giratoria de un eje esté centrada en su eje verdadero a alta velocidad. Para la adquisición de repuestos al por mayor, reduce la vibración, protege las juntas homocinéticas y los cojinetes de las ruedas, limita las reclamaciones de garantía y…
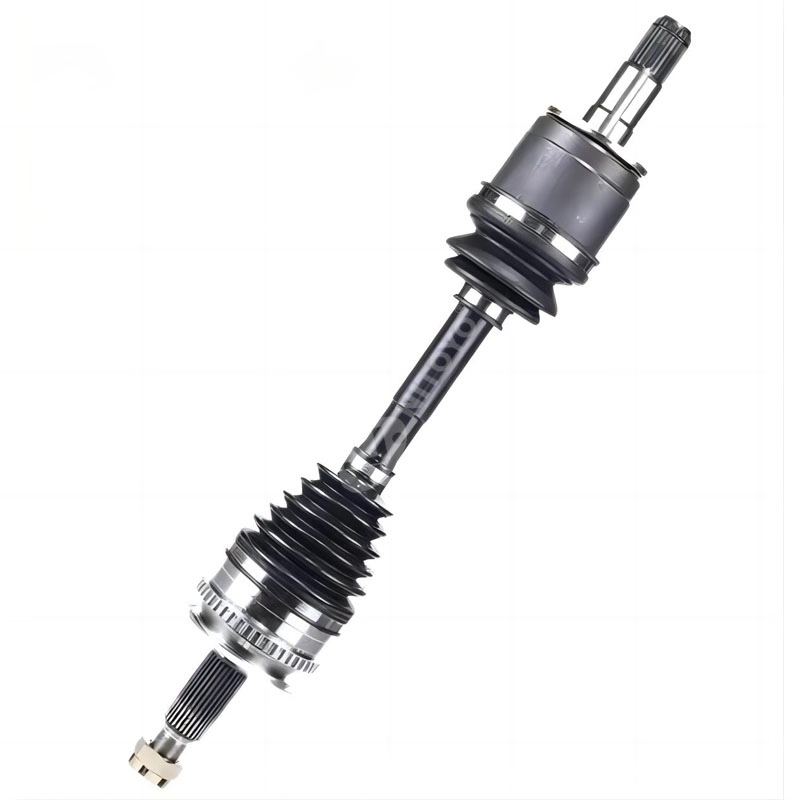
El equilibrado dinámico verifica que la masa giratoria de un eje esté centrada en su eje verdadero a velocidad de rotación. Para la adquisición de repuestos a granel, reduce las vibraciones, protege las juntas homocinéticas y los cojinetes de las ruedas, limita las reclamaciones de garantía y contribuye a preservar la calidad del vehículo. El requisito adecuado no es un desequilibrio nulo, sino un límite de desequilibrio residual documentado que se ajuste a la geometría, la masa y la velocidad de funcionamiento del eje.
Eliminación de la vibración del eje
Parte de las guías de cojinetes de rueda, bujes y ejes de transmisión.
¿Qué es el equilibrado dinámico de un eje?
El equilibrado dinámico es una prueba en dos planos que hace girar un conjunto de eje y mide tanto la magnitud como la ubicación angular del desequilibrio residual. La máquina identifica entonces dónde se debe eliminar o añadir material para que el eje de la masa giratoria se alinee con precisión con el eje de rotación funcional del eje.
El equilibrado estático solo responde a una pregunta: ¿la pieza tiene un lado más pesado cuando está inmóvil? Esto puede ser útil para rotores cortos con forma de disco, pero no tiene en cuenta el desequilibrio de par. El desequilibrio de par se produce cuando un extremo de un eje largo es más pesado en un ángulo y el otro extremo lo es a 180 grados de distancia. La pieza puede asentarse correctamente en un soporte estático, pero generar un momento flector al girar.
En el caso de un eje de transmisión CV de repuesto, el conjunto funcional incluye más que la barra en sí:
-
El tubo del eje o barra sólida
-
Carcasas de juntas homocinéticas internas y externas
-
Jaula, pista, bolas, grasa y abrazaderas para botas
-
Anillo dentado o rueda dentada, donde esté instalada.
-
Masa del amortiguador, si así lo especifica el diseño del vehículo.
-
Extremos estriados, roscas y herrajes de sujeción
En nuestras series de producción, hemos observado que una barra de eje con dimensiones perfectas fallaba tras el montaje final debido a una abrazadera mal colocada. Una abrazadera que pesa solo unos gramos rara vez supone un problema en aplicaciones de baja velocidad. Sin embargo, con un radio efectivo amplio y a varios miles de revoluciones por minuto, puede convertirse en una fuente de vibraciones recurrente.
El equilibrado dinámico no significa que un conjunto tenga literalmente “desviación cero del contrapeso”. Cero no es un estado práctico de fabricación. Todo sistema de medición tiene límites de resolución, todo componente presenta variaciones de producción y todo proceso de corrección tiene una tolerancia. El objetivo de la adquisición es un desequilibrio residual controlado y trazable dentro de un límite especificado.
¿Por qué el desequilibrio residual se vuelve costoso a gran velocidad?
El desequilibrio residual genera una fuerza centrífuga que aumenta con el cuadrado de la velocidad de rotación. Duplicar la velocidad del eje crea aproximadamente cuatro veces la fuerza de desequilibrio, razón por la cual una pieza que funciona con suavidad a 1,000 rpm puede volverse problemática a 3,000 rpm.
La relación básica es:
Donde mm es la masa desequilibrada, rr su radio desde el eje de rotación y ω\omega la velocidad angular. La fórmula explica por qué la distribución de la masa es más importante que el peso total de la pieza
Por ejemplo, un desequilibrio efectivo de 5 gramos a un radio de 40 mm genera aproximadamente 79 N de fuerza de rotación a 3,000 rpm. Esto es comparable a aplicar repetidamente una fuerza de 8 kg lateralmente a través del sistema giratorio. El vehículo no experimenta esto como un empuje constante, sino como una excitación rotacional que puede transmitirse al cubo, la suspensión, el volante, el piso o la transmisión.
Los casos difíciles no siempre se deben a ejes visiblemente defectuosos. Un eje puede pasar las pruebas de ajuste de estrías, recorrido de inmersión, dureza e inspección visual, y aun así presentar fallas solo entre 85 y 110 km/h. Es en ese rango de velocidad donde los concesionarios pierden tiempo: se pueden reemplazar los neumáticos, reequilibrar las ruedas y revisar la alineación antes de que se sospeche de un problema en el eje.
Por lo tanto, para el Sr. Fast, el control del equilibrio dinámico debe considerarse una medida para prevenir la anulación de la garantía, en lugar de un paso decorativo en la producción.
¿Cómo prueban las fábricas los ejes a miles de revoluciones por minuto?
Las fábricas utilizan máquinas de equilibrado dinámico horizontal con dos estaciones de soporte, sensores de precisión, un sistema de referencia de fase y un software que convierte las señales de vibración en instrucciones de corrección. El eje se monta mediante herramientas con control de referencia, se acelera hasta una velocidad de prueba validada, se mide en dos planos, se corrige y se vuelve a probar antes de su liberación.
Un proceso bien ejecutado comienza antes de que la máquina gire. Los operarios inspeccionan primero si hay estrías dobladas, roscas dañadas, orejetas de sujeción faltantes, interferencias en las fundas, cantidad incorrecta de grasa y orientación incorrecta de las juntas. Equilibrar un conjunto defectuoso no es control de calidad; simplemente se trata de medir el defecto con mayor precisión.
La secuencia normal se ve así:
-
El operario escanea el código de barras de la orden de trabajo y confirma que el programa de la familia de piezas es el correcto.
-
Los soportes específicos sitúan el eje en puntos de referencia funcionales en lugar de en superficies estéticas.
-
La máquina de equilibrado hace girar la unidad y registra la magnitud y la fase en los planos de corrección interior y exterior.
-
El software calcula la cantidad de corrección y la posición angular.
-
La estación retira el material, suelda una pestaña de corrección aprobada o rechaza la unidad cuando la corrección requerida excede el margen permitido.
-
El eje terminado recibe un giro de verificación y un registro de aprobado/suspenso vinculado a su lote.
La afirmación de que se alcanzan miles de rpm requiere un contexto práctico. Algunas máquinas de producción hacen girar los conjuntos de ejes a bajas revoluciones por minuto (rpm), mientras que otras utilizan velocidades más bajas y resuelven matemáticamente la señal de desequilibrio. La velocidad de prueba correcta depende de la rigidez del rotor, el diseño del soporte, la longitud de la pieza, las protecciones de seguridad y la correlación validada de la máquina con el rendimiento del vehículo. Una mayor velocidad de giro no implica automáticamente una mejor prueba.
Basándonos en años de experiencia gestionando pedidos a granel, la fijación suele ser el punto débil oculto. Si el mandril está descentrado, si el localizador de estrías está desgastado o si el operario sujeta contra un hombro defectuoso, la máquina puede corregir repetidamente el error de fijación en el eje del cliente. Recomendamos una verificación documentada de la pieza maestra al inicio del turno y después de cualquier colisión de la fijación.
¿Qué especificaciones de equilibrio deben incluir los compradores en las solicitudes de cotización?
Los compradores deben especificar las condiciones de ensamblaje, los planos de corrección, el desequilibrio residual máximo, el grado de equilibrio o el límite del cliente, la base de velocidad de prueba, el método de corrección y el requisito de conservación de registros. Una solicitud de cotización que simplemente indique "equilibrado dinámicamente" deja demasiado margen para que los proveedores prueben diferentes condiciones y afirmen cumplir con los requisitos.
Una especificación útil debe distinguir entre un eje desnudo y un eje terminado. Una barra equilibrada antes del montaje de la junta no equivale a un eje homocinético completo equilibrado con ambas juntas, fuelles, abrazaderas, grasa, anillo dentado y cualquier amortiguador de vibraciones instalado.
Como referencia, los requisitos de equilibrio suelen expresarse mediante grados de equilibrio tipo ISO, pero el grado por sí solo es incompleto. El desequilibrio residual admisible depende de la masa del rotor y la velocidad de funcionamiento. Un proveedor debería convertir el requisito acordado en un límite medible por pieza, en lugar de simplemente imprimir «G16» en una hoja de inspección.
Para la adquisición de grandes volúmenes, solicite evidencia de capacidad en lugar de un único informe de prueba favorable. Pida al menos 30 resultados consecutivos de la producción normal, incluyendo el promedio, el rango, el máximo, la tasa de rechazo y los motivos del rechazo. Una muestra seleccionada manualmente puede parecer perfecta. La distribución de la producción revela si el proceso está realmente controlado.
El Sr. Fast puede ayudar a los compradores a convertir los requisitos del vehículo y de la aplicación en criterios de recepción prácticos, especialmente cuando no se dispone de un plano del fabricante original, pero se conoce el comportamiento del vehículo objetivo.
¿En qué se diferencia el equilibrado dinámico del control de desviación?
El equilibrado dinámico controla la distribución de la masa giratoria, mientras que el control de excentricidad mide la desviación geométrica a medida que el eje gira. Ambos son importantes, pero ninguno reemplaza al otro. Un eje que aparentemente está recto puede estar desequilibrado dinámicamente, y un conjunto bien equilibrado aún puede presentar una excentricidad excesiva en las estrías, la brida o el eje.
La excentricidad se suele comprobar con comparadores de cuadrante, sondas o medidores automatizados en puntos específicos del muñón o eje. Puede deberse a la rectitud de la barra, la deformación por forjado, errores de mecanizado de las estrías, movimientos durante el tratamiento térmico o daños por manipulación. El equilibrio dinámico detecta la fuerza y la fase durante la rotación; no diagnostica todas las fuentes geométricas de dicha fuerza.
He aquí una lección importante para la planta de producción: nunca utilice un enderezamiento agresivo después del equilibrado final sin un paso de revalidación definido. El enderezamiento por presión modifica las tensiones residuales y altera la distribución de la masa. En un problema de producción anterior, un proveedor corrigió la excentricidad después del equilibrado para mejorar los resultados de la medición visual. Los ejes superaron la excentricidad, pero generaron una nueva desviación en el equilibrado. La secuencia correcta generalmente es enderezar, verificar la excentricidad, completar el ensamblaje final, equilibrar y realizar la verificación final.
Para barras de eje macizo, una corrección moderada mediante perforación controlada en una zona no crítica puede ser eficaz. En el caso de tubos huecos, una perforación agresiva puede reducir el espesor de la pared y generar concentración de tensiones. Para conjuntos de semiejes homocinéticos, las opciones de corrección se ven aún más limitadas por la holgura del fuelle, la protección contra la corrosión, las zonas de fatiga y los límites de holgura de rotación.
Un plan de control riguroso mide ambas propiedades de forma independiente y define qué sucede cuando entran en conflicto. Si una pieza requiere una corrección de equilibrio inusualmente grande, no la corrija automáticamente. Investigue primero si hay material doblado, desajuste en las juntas, exceso de grasa, errores en la fijación o un anillo de tono mal colocado.
¿Cuándo debe un comprador mayorista auditar el proceso de balanceo?
El comprador debe auditar el equilibrado dinámico durante la calificación del proveedor, la aprobación de la primera muestra, cualquier cambio de diseño o de utillaje, tras reclamaciones recurrentes por vibraciones y a intervalos planificados para programas de alto volumen. La auditoría debe observar piezas de producción reales, no solo una unidad de demostración preparada para visitantes.
El momento más revelador de la auditoría es la transición entre números de pieza. Observe si el operador cambia los dispositivos de fijación, selecciona el programa correcto, verifica las herramientas y evita que los parámetros de corrección de un modelo anterior se utilicen en una nueva familia de ejes. Ejes de apariencia similar pueden diferir en longitud, masa de la junta, posición del amortiguador o ubicaciones de corrección permitidas.
Solicite ver las siguientes pruebas:
-
Registros de calibración de la máquina y verificación del rotor maestro
-
Historial de mantenimiento de accesorios y comprobaciones de funcionamiento
-
Controles de acceso al programa e historial de revisiones
-
Gestión de la bandeja de rechazos y autorización de retrabajo
-
Balances de varios turnos de producción ordinarios.
-
Resultados de la auditoría final tras la instalación del embalaje o del amortiguador.
-
Registros de desmontaje de campo donde se alegaba vibración
En las compras a granel, el embalaje merece más atención de la que recibe. Un eje cuidadosamente equilibrado puede dañarse durante el transporte si los ejes se apilan metal con metal o si una junta pesada no está soportada. Hemos observado que las abrazaderas de las botas se desplazan y los extremos roscados se deforman tras el movimiento de los contenedores, lo que ha generado quejas que parecían deberse a defectos de fabricación. Se requieren separadores de ejes, soportes para juntas, protección contra la corrosión y validación de la caída de las cajas según la ruta de envío.
El Sr. Fast subraya que el registro de equilibrado solo es útil si la pieza entregada se mantiene en las mismas condiciones que la pieza probada.
¿Pueden los compradores verificar la calidad del equilibrio sin una máquina de fábrica?
Los compradores no pueden replicar una medición de equilibrio dinámico de producción con una simple prueba de taller, pero sí pueden crear un sistema de verificación práctico. Utilice controles visuales de entrada, mediciones de excentricidad, pruebas de carretera controladas, pruebas de laboratorio independientes y análisis de datos de garantía para identificar las variaciones de los proveedores con antelación.
En la inspección de recepción, no se debe intentar equilibrar cada eje. En su lugar, utilice un muestreo basado en el riesgo. Aumente el tamaño de la muestra tras cambios de proveedor, nuevas herramientas, nuevas fuentes de juntas, modificaciones en el embalaje o un aumento en las devoluciones relacionadas con vibraciones. Primero, verifique la integridad del embalaje y, a continuación, inspeccione la posición de la abrazadera del guardapolvo, la ubicación del amortiguador, la articulación de la junta, el estado de las estrías y las características de corrección visibles.
Para disputas técnicas, envíe conjuntos completos (no ejes sueltos) a un laboratorio de equilibrado independiente. Indique la orientación de instalación, la aplicación del vehículo, el rango de velocidad requerido y cualquier componente relacionado. El laboratorio necesita saber si la pieza se probó como semieje delantero , semieje trasero, eje de transmisión o como componente de otro sistema giratorio.
Las pruebas de vehículos también requieren disciplina. Una vibración a velocidad de carretera puede originarse por variaciones en la fuerza radial de las ruedas/neumáticos, llantas dobladas, excentricidad del cubo, soportes del motor, ejes de transmisión, ángulos de la caja de transferencia o desequilibrio del eje. Un plan de prueba eficaz consiste en modificar una variable a la vez. Reemplace el eje sospechoso con una pieza de comparación en buen estado, repita la prueba a la velocidad en la que se produjo la vibración y registre la amplitud de la vibración siempre que sea posible.
¿Cuáles son las opiniones de los expertos del Sr. Fast?
Opiniones de expertos del Sr. Fast
“El defecto de equilibrado más costoso no suele ser el que provoca el fallo de la máquina de equilibrado. Se trata de la pieza que supera una prueba poco precisa, pero que falla en el vehículo porque el proveedor equilibró un eje sin componentes, utilizó fijaciones desgastadas o permitió modificaciones en el montaje posteriores al equilibrado. Para pedidos a granel, nos centramos en las pruebas del conjunto terminado, la disciplina en el uso de las fijaciones, la trazabilidad de los datos y los límites de corrección que protegen la vida útil. Un certificado de equilibrado sin estos controles es mero papeleo, no garantía.”
La decisión de compra más fiable combina los límites de ingeniería con la visibilidad del proceso. Exija al proveedor que muestre cómo se realiza una corrección, no solo cómo se imprime un resultado satisfactorio. Si se elimina material, confirme la ubicación, el límite de profundidad, el método de control de rebabas, el tratamiento anticorrosión y la validación de la fatiga. Si se añade peso, confirme la seguridad de la fijación, el efecto térmico y la holgura durante todo el recorrido de la suspensión.
La presión por los costos puede tentar a un proveedor a omitir el equilibrado del ensamblaje final, ampliar el límite de rechazo o rehacer correcciones importantes repetidamente. Estas decisiones pueden reducir ligeramente el costo unitario, pero multiplican posteriormente los costos de mano de obra para el diagnóstico y los gastos de garantía. Para un distribuidor, evitar incluso un pequeño número de reclamaciones repetidas por vibraciones suele compensar el costo de un programa de control de equilibrado más sólido.
¿Cómo pueden los equipos de compras reducir las reclamaciones relacionadas con los ejes?
Los equipos de compras reducen las reclamaciones mediante la adquisición de un conjunto terminado y validado, la definición de criterios medibles de equilibrio y desviación, la auditoría del proceso, la preservación de la trazabilidad y la protección de la pieza durante el envío. El objetivo es lograr un comportamiento uniforme del vehículo en cada lote de producción, no una única muestra de aprobación excelente.
Utilice este plan de acción:
-
Defina la aplicación del vehículo, la velocidad máxima relevante del eje, el estado del conjunto finalizado y las zonas de corrección aprobadas.
-
Se requiere un equilibrado dinámico en dos planos una vez instalados todos los componentes giratorios.
-
Establezca un requisito de desequilibrio residual que el proveedor convierta en valores de aceptación por pieza.
-
Se requieren comprobaciones de fin de línea antes del balance final y una revalidación después de cualquier rectificación o reprocesamiento.
-
Analice los datos normales de capacidad de producción, no solo los informes de las primeras unidades.
-
Dispositivos de auditoría, comprobaciones de piezas maestras, controles de programas, gestión de rechazos y trazabilidad.
-
Verifique el embalaje de transporte para que las características críticas para el equilibrio lleguen intactas.
-
Realice un seguimiento de las devoluciones en garantía por número de pieza, lote, vehículo, rango de velocidad y causa raíz medida.
El programa de ejes de posventa más sólido se basa en la repetibilidad. El equilibrado dinámico no es un acabado opcional para aplicaciones de alta velocidad; es un proceso de fabricación controlado que conecta la geometría del componente, la disciplina de montaje, la comodidad del vehículo y la durabilidad a largo plazo. Elija proveedores que puedan demostrar esta cadena de manera clara e insista en que cada envío a granel la mantenga desde la máquina hasta el vehículo.
¿Cuáles son las preguntas frecuentes más comunes sobre el equilibrado dinámico?
¿Es necesario equilibrar dinámicamente todos los semiejes de transmisión del mercado de repuestos?
No todos los diseños tienen la misma sensibilidad, pero los conjuntos completos utilizados a velocidades significativas en carretera deben evaluarse para comprobar su equilibrio dinámico. Los ejes largos, las juntas robustas, los amortiguadores, las aplicaciones de alta velocidad y las estrictas exigencias en cuanto a ruido, vibración y aspereza (NVH) hacen que sea fundamental contar con un control documentado en dos planos.
¿Puede un equilibrado de ruedas corregir un desequilibrio en el eje?
No. El equilibrado de ruedas corrige el conjunto rueda-neumático en el cubo. No puede corregir un desequilibrio residual o un desequilibrio de par ubicado en el eje y la junta homocinética detrás de la rueda.
¿Un peso de corrección mayor es siempre un indicio de un eje defectuoso?
No siempre, pero requiere investigación. Una corrección importante puede indicar una variación normal del componente, pero también puede revelar una desviación en la fijación, una unión mal ensamblada, exceso de grasa, un eje doblado o un componente incorrecto. Defina un umbral máximo de corrección que active la revisión.
¿El equilibrado a una velocidad de máquina más baja invalida el resultado?
No. Una máquina de equilibrado validada puede medir con precisión a una velocidad de prueba menor si sus sensores, accesorios, calibración y correlación son los adecuados. El requisito esencial es la detección repetible del desequilibrio residual y una especificación vinculada a las condiciones de servicio previstas del eje.
¿Qué documentos deben acompañar a un pedido de ejes al por mayor?
Solicite el plano o especificación aprobados, los registros de materiales y tratamiento térmico cuando corresponda, los requisitos de balance y excentricidad, la trazabilidad del lote, los informes de inspección, las especificaciones de embalaje, los compromisos de control de cambios y un proceso de respuesta definido para las reclamaciones de garantía relacionadas con vibraciones.
Artículos relacionados
 Antes de restablecer la luz de advertencia del motor, verifique el estado del diagnóstico y de preparación.Conocimiento
 Orientación de la junta del colector de escape: Cuando la cara metálica importaConocimiento
 Abrazaderas de escape: Elija según la unión del tubo, no solo según el diámetro.Conocimiento
 Sustitución del interruptor de la luz de freno: compruebe el diseño del ajustador antes de manipularlo.Conocimiento

