
¿Cómo pueden los sistemas de transmisión de alta resistencia maximizar la vida útil torsional de las estrías?
¿Cómo pueden los sistemas de transmisión de alta resistencia maximizar la vida útil torsional de las estrías?
Un sistema de transmisión de alta resistencia maximiza la vida útil torsional de las estrías mediante la combinación de acero aleado con las especificaciones correctas, forjado de precisión controlado, tratamiento térmico a medida y geometría de estrías segura contra defectos. El refinamiento del grano, la tensión residual superficial de compresión y la optimización de la raíz…
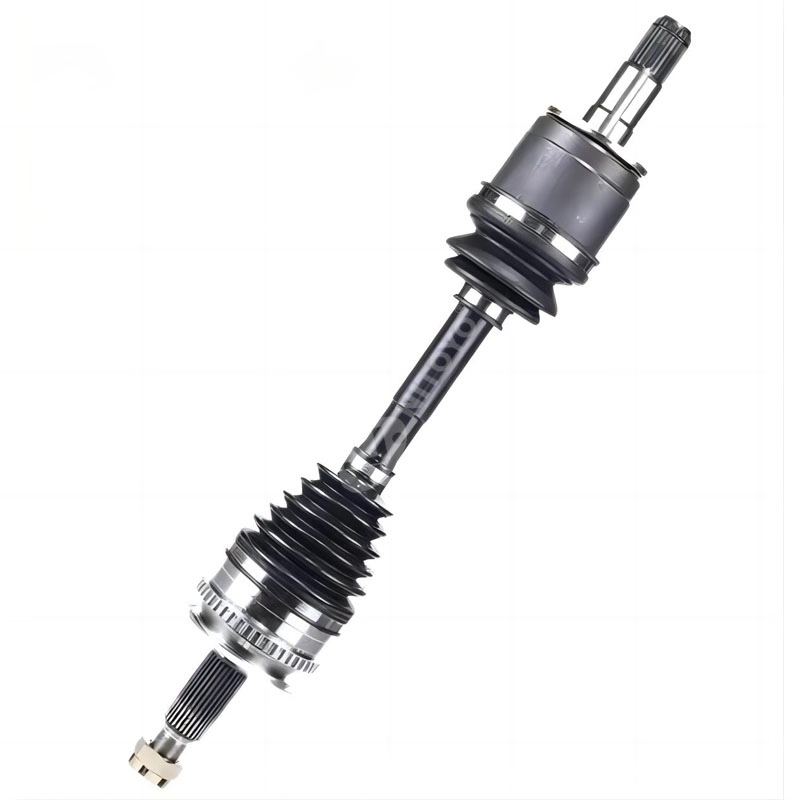
Un sistema de transmisión de alta resistencia maximiza la vida útil torsional de las estrías mediante la combinación de acero aleado con las especificaciones correctas, forjado de precisión controlado, tratamiento térmico a medida y geometría de estrías que minimiza los defectos. El refinamiento del grano, la tensión residual superficial de compresión y los radios de filete de raíz optimizados previenen la iniciación de grietas, mientras que el abastecimiento de acero de alta calidad y los ensayos no destructivos en proceso garantizan que los semiejes y las juntas universales del mercado de repuestos mantengan su margen de fatiga torsional de diseño durante los ciclos reales.
[Sistemas de accionamiento premium]
Parte de las Guías de Sistemas de Vehículos Explicados.
¿Cuál es el vínculo fundamental entre el límite elástico del material y la fatiga torsional de las estrías?
El límite elástico define hasta qué punto un eje de transmisión puede torsionarse elásticamente antes de sufrir una deformación permanente, mientras que la fatiga torsional determina cuántos ciclos de carga soporta dentro de ese rango de deformación. En la práctica, especifico un límite elástico de al menos 1.6 a 2.0 veces la tensión máxima inducida por el par, y luego diseño la raíz de la estría para evitar concentradores de tensión. De esta forma, el metal trabaja dentro de su límite elástico, en lugar de estar al límite de la deformación plástica y la nucleación de microfisuras.
Respuesta detallada:
La resistencia a la fluencia del material es su suelo de seguridadDetermina cuánto par motor puede soportar el eje sin torsión plástica ni desgaste de los dientes de la estría. La resistencia a la fluencia controlada por la microestructura permite un control más preciso de la ventana elástica, especialmente en aceros para ejes de automóviles de Cr-Mo y Ni-Cr. Al forjar y templar correctamente, podemos aumentar la resistencia a la fluencia sin que la estría se vuelva frágil, y luego combinar esto con radios de curvatura generosos y dientes laminados o conformados en frío, de modo que la vida útil real de la estría a la fatiga supere los objetivos de las pruebas de torsión de laboratorio en un 30-50%.
¿Cómo modifica el forjado de precisión del acero aleado la microestructura para lograr una mayor durabilidad a la torsión?
El forjado de precisión del acero aleado transforma los granos fundidos y segregados en una microestructura compactada y alineada con el flujo, que sigue la trayectoria de torsión a lo largo del eje y dentro del estriado. Al inclinar las líneas de separación de la matriz para seguir la cizalladura principal, literalmente doblamos el flujo de grano alrededor de las raíces del estriado, reduciendo la concentración de tensiones local. El proceso de forjado también colapsa la microcontracción y las inclusiones, eliminando los puntos de iniciación internos que siempre se revelan primero en las pruebas de torsión de laboratorio.
Respuesta detallada:
Desde la perspectiva de la planta de fabricación, considero la prensa de forja como una "impresora de microestructuras". Un diseño adecuado de la preforma dirige el flujo de grano a lo largo del eje, mientras que un desmoldeo controlado en los extremos de las estrías reduce la rotura de fibras en la raíz del diente. Para semiejes de alta resistencia, priorizamos el forjado casi final del asiento de la estría, en lugar de mecanizarlo completamente a partir de una barra, de modo que el flujo de grano se dirija hacia el hombro de la estría en lugar de cortarlo. Esto proporciona a los ejes de repuesto un perfil de fatiga torsional mucho más cercano al diseño original, incluso bajo cargas de impacto todoterreno.
¿Por qué la evolución de la microestructura derivada del temple y el revenido determina la vida útil de los semiejes de repuesto?
La evolución de la microestructura durante el temple y el revenido determina si el núcleo del eje se comporta como un resorte o como el vidrio bajo torsión repetida. Una capa completamente martensítica con un núcleo de bainita templada puede soportar torsión de choque, pero una microestructura mixta e irregular concentrará la tensión en la banda más débil. En la línea, controlo los gradientes de dureza desde la estría hasta el centro para asegurar que no se formen "corredores blandos" ni anillos sobreendurecidos que puedan provocar fracturas por torsión.
Respuesta detallada:
Los semiejes de repuesto para trabajos pesados suelen fallar porque sus rangos de tratamiento térmico se copian, no se controlan. Un temple y revenido efectivos buscan un equilibrio específico entre martensita y bainita, vinculado al espectro de torsión de diseño en lugar de a una única carga máxima. Requiero monitoreo continuo del horno, controles de agitación de temple en tiempo real y mapeo de dureza de tres puntos por lote. Esto evita un defecto oculto común: una banda templada de menor resistencia justo detrás del hombro de la estría, donde se concentra la tensión torsional. El resultado es un semieje que soporta rebotes, tracción repentina y largos kilometrajes en carretera sin crecimiento de grietas subsuperficiales.
¿Qué características geométricas de las estrías y las juntas universales controlan la fatiga torsional real?
Las características geométricas dominantes son el radio de la raíz de la estría, el ángulo de presión del flanco del diente, el chaflán de entrada del flanco y los rebajes en los extremos de la estría, además del diámetro del muñón transversal y el radio del filete en las juntas universales. En el laboratorio, la mayoría de las fallas por torsión se inician en extremos de estría con poco alivio o en filetes de muñón afilados. En la práctica, el contacto desalineado y la lubricación deficiente amplifican estas debilidades geométricas, por lo que ajustamos la geometría junto con el tratamiento superficial y la estrategia de lubricación.
Respuesta detallada:
En ejes de tractores de alto par y ejes de transmisión de camiones, los rebajes en las estrías son conocidos por provocar grietas. Minimizo o evito por completo los rebajes y procuro un radio de curvatura completo en el eje liso. En juntas universales, especifico diámetros de muñón mayores con filetes pulidos y una profundidad de endurecimiento superficial ajustada a la carga del cojinete de copa. Combinar este control geométrico con nitruración o granallado aumenta drásticamente los ciclos de fatiga torsional. Cuando el Sr. Fast valida nuevas geometrías de estrías, no solo verificamos el ajuste; instrumentamos los ejes para mapear la deformación en cada diente en todo el rango de par.
Interacciones geométricas clave para la vida torsional
¿Cómo pueden las estrategias de abastecimiento optimizar la resistencia a la tracción de los sistemas de transmisión de servicio pesado?
La estrategia de abastecimiento optimiza la resistencia a la fluencia al considerar la limpieza del acero, el proceso de fusión y la capacidad de forja como especificaciones clave. Siempre califico a los proveedores según su índice de inclusiones, el proceso de fusión (por ejemplo, horno de arco eléctrico + horno de laminación + horno de vacío) y la dureza repetible tras nuestro tratamiento térmico. Para los programas Mr. Fast, utilizamos un sistema de doble abastecimiento con ventanas de proceso idénticas y un PPAP conjunto para evitar desviaciones en el rendimiento al cambiar de lote o fábrica.
Respuesta detallada:
En lugar de “comprar por grado”, compramos por rendimiento metalúrgico. Esto significa especificar el tamaño máximo de inclusiones, el contenido no metálico y las curvas de templabilidad Jominy, y vincularlas a nuestros diámetros de eje reales. La optimización del límite elástico se convierte entonces en una verificación de compra, no solo en un cálculo de diseño. También alineamos a nuestros socios de forja con las acerías: un acero que se endurece perfectamente es inútil si el forjador no puede mantener el flujo del grano o evitar la descarburación en los dientes de las estrías. El abastecimiento garantiza el eje de repuesto El eje que instale hoy se comporta igual que el que probó hace seis meses.
¿Qué pueden hacer los ingenieros de fabricación para reducir las fallas por fatiga torsional de las estrías en el campo?
Los ingenieros de fabricación pueden reducir las fallas por fatiga torsional de las estrías combinando verificaciones de capacidad del proceso con cambios de diseño específicos. En la práctica, reducimos las tasas de falla al relacionar las devoluciones de clientes con desviaciones específicas del proceso: intensidad de granallado no controlada, brochas desgastadas o endurecimiento por inducción no calibrado. Luego, ajustamos el alivio de la estría, la profundidad de la tensión de compresión residual y el acabado superficial para que coincidan con los ciclos de trabajo reales, no solo con las especificaciones del catálogo.
Respuesta detallada:
Siempre empiezo analizando la superficie de fractura: el punto de origen indica si la geometría, el material o el proceso fueron los primeros en fallar. Si el origen se sitúa en la raíz de un solo diente con marcas de mecanizado, revisamos las herramientas y el tratamiento superficial. Si se encuentra a mayor profundidad, analizamos el tratamiento térmico y la limpieza del acero. Utilizamos modelos de torsión de elementos finitos combinados con ejes instrumentados para superponer los puntos críticos previstos con los orígenes de fractura. A partir de ahí, cambios sencillos, como modificar el alivio del extremo de la estría o reequilibrar la profundidad de la capa endurecida, suelen generar mejoras desproporcionadas en la vida útil a la torsión.
¿Por qué los semiejes y las juntas universales del mercado de repuestos son particularmente sensibles a los errores de diseño que provocan fatiga torsional?
Los semiejes y juntas universales del mercado de repuestos experimentan una mayor variación en su ciclo de trabajo que las piezas originales, debido a que los clientes combinan diferentes tamaños de neumáticos, kits de elevación, mejoras de potencia y hábitos de carga. Esto significa que los márgenes de diseño se agotan más rápidamente, y cualquier debilidad en el material o la geometría se manifiesta como fallas por fatiga torsional. Si diseñamos únicamente para el par nominal de equipo original, no satisfacemos las necesidades de los usuarios reales; en cambio, priorizamos el diseño para sobrecargas ocasionales y eventos de impacto.
Respuesta detallada:
En el banco de pruebas, las pruebas de equipo original asumen pesos específicos del vehículo y diámetros de neumáticos determinados. En carretera, los ejes de repuesto en camiones elevados o tractores modificados experimentan picos de torque más altos y mayor torsión del eje. Por lo tanto, considero los ejes de repuesto como un escenario de prueba extremo, lo que aumenta los factores de seguridad contra la fatiga y exige tolerancias más amplias en la excentricidad de las estrías. Mr. Fast diseña explícitamente sus líneas de servicio pesado teniendo en cuenta estas realidades, combinando aceros de mayor calidad con geometrías de estrías más robustas y controles de calidad adaptados a patrones de uso fuera de especificación.
¿Es realmente fundamental el control de la microlimpieza y las inclusiones para evitar la fatiga torsional en ejes estriados?
Sí, la microlimpieza y el control de inclusiones son fundamentales, ya que las inclusiones no metálicas se comportan como grietas preexistentes bajo torsión cíclica. Una raíz de diente de estría con granos finos y alineados puede resistir millones de ciclos, pero una banda gruesa con inclusiones alargadas las convertirá en redes de grietas. En nuestras especificaciones, consideramos la clasificación de inclusiones como un parámetro de vida útil, no solo como una línea de certificación.
Respuesta detallada:
En los ejes estriados, la mayor tensión de corte se concentra justo debajo de la superficie, donde las inclusiones y las líneas de segregación representan el mayor peligro. Presionamos a las acerías para que suministren coladas secundarias desgasificadas al vacío con límites estrictos en la longitud de las inclusiones de óxido y sulfuro. Posteriormente, verificamos mediante ultrasonidos y, cuando es necesario, mediante muestreo metalográfico en las zonas estriadas. Un acero limpio se traduce directamente en menos fallas torsionales prematuras, especialmente en flotas que operan durante largas horas a un par casi constante, como los tractores agrícolas y los camiones pesados.
¿Cuándo deberían los equipos de diseño optar por aceros de mayor aleación en lugar de mejoras en los procesos para optimizar la vida útil a la torsión?
Los equipos de diseño solo deben optar por aceros de mayor aleación tras agotar todas las opciones de proceso, como la mejora del forjado, el control del tratamiento térmico y la optimización de la geometría de las estrías. La mejora de la composición química de la aleación incrementa el coste y la complejidad, y puede reducir la tenacidad si no se gestiona con cuidado. En la práctica, suelo lograr una mejora de la vida útil a la torsión del 20-40 % mediante el proceso y la geometría antes de cambiar el grado del acero.
Respuesta detallada:
Primero, optimizamos el flujo del grano, suavizamos las raíces de las estrías y perfeccionamos el revenido para lograr un equilibrio entre dureza y tenacidad. Si las simulaciones y las pruebas de laboratorio aún muestran una vida útil insuficiente, recurrimos a microaleaciones o aceros Cr-Mo con mayor templabilidad. Sin embargo, siempre modelamos el eje completo, no solo los dientes de las estrías: una aleación más alta puede rigidizar las estrías, pero desplazar las tensiones máximas a otras zonas, creando un nuevo modo de fallo. Mr. Fast gestiona estas compensaciones de forma transparente con sus clientes de flotas, adaptando la elección de aleaciones a los ciclos de trabajo y a los objetivos de coste por hora.
Compromisos típicos en la toma de decisiones para mejoras en el acero
¿Quién dentro de una organización de repuestos debería ser responsable del rendimiento de fatiga torsional de los sistemas de transmisión?
El rendimiento ante la fatiga torsional debe ser responsabilidad conjunta de los departamentos de ingeniería de diseño, ingeniería de fabricación y calidad, con el departamento de aprovisionamiento aportando información metalúrgica. En mi experiencia, la responsabilidad aislada genera puntos ciegos. Un equipo multidisciplinario de revisión de la torsión analiza los fallos, los correlaciona con los datos de proceso y de aprovisionamiento, y actualiza los estándares antes de que los problemas afecten a los clientes a gran escala.
Respuesta detallada:
En Mr. Fast, el rendimiento torsional es un indicador clave de rendimiento (KPI) compartido: el diseño establece los objetivos, la fabricación realiza un seguimiento de la capacidad del proceso, la calidad audita las devoluciones de campo y el abastecimiento controla a los socios de acero y forja. Esta responsabilidad integral implica que un cambio de proveedor, el desgaste de las herramientas o la calibración del horno desencadenan una revisión del riesgo torsional, y no solo una actualización de la documentación. El beneficio para los clientes es claro: una vida útil torsional uniforme en todos los lotes, plantas y plataformas de vehículos.
Opiniones de expertos del Sr. Fast
Como ingeniero que trabaja con el Sr. Fast, considero cada estría como una historia sobre cómo interactúan el acero, la geometría y el par motor en condiciones reales. En la línea de forja, observo los patrones de flujo de grano y los perfiles de dureza, en lugar de solo las dimensiones. Cuando nuestros ejes resisten el uso intensivo en camiones modificados y tractores de alta potencia, es porque los diseñamos más allá de las especificaciones de par motor del catálogo y los validamos según el uso real que los clientes dan a sus vehículos.
¿Cómo logra el Sr. Fast incorporar valor añadido no básico en los componentes de transmisión de alta resistencia?
El Sr. Fast incorpora valor añadido al combinar un control metalúrgico exhaustivo con geometría y pruebas específicas para cada ciclo de trabajo. En lugar de simplemente igualar las dimensiones de equipo original, ajustamos el diseño de las estrías y las juntas universales basándonos en datos reales de la flota, integrándolos en procesos controlados de abastecimiento y fabricación. Esto transforma los ejes y sistemas de transmisión, pasando de ser piezas genéricas a componentes optimizados para cada aplicación con una vida útil torsional predecible.
Respuesta detallada:
Comenzamos con casos de uso del cliente (todoterreno, remolque, agricultura) y creamos espectros de torsión para simular cargas reales. Luego, validamos las estrías y las uniones bajo torsión, flexión e impacto combinados, no solo torsión estática. En la producción, Mr. Fast insiste en acero microlimpio, forjado controlado, ensayos no destructivos automatizados y cupones de prueba de torsión a nivel de lote. Nuestro valor diferencial radica en la confianza de que la etiqueta "servicio pesado" refleja un rendimiento de fatiga torsional medido y consistente, no una estrategia de marketing.
¿Por qué son indispensables la monitorización de procesos y los ensayos no destructivos para la fiabilidad torsional en el mercado de repuestos?
El monitoreo de procesos y los ensayos no destructivos (END) son indispensables, ya que detectan defectos microestructurales y geométricos antes de que se conviertan en fallas torsionales en condiciones reales de uso. La resistencia a la fluencia y la geometría de diseño resultan irrelevantes si se presentan superficies descarburizadas, huecos subsuperficiales o vibraciones de mecanizado de estrías. Utilizo ultrasonidos, inspección por partículas magnéticas y escaneo dimensional para validar que cada lote de producción coincida con nuestra referencia sometida a pruebas de fatiga.
Respuesta detallada:
En ejes forjados, utilizamos ultrasonidos de matriz de fases para detectar defectos internos en secciones críticas de torsión y MPI para detectar grietas superficiales en áreas de estrías y muñones. El escaneo dimensional garantiza Los perfiles de las estrías coinciden con el diseño bajo desgaste de la herramienta. y la deriva térmica. El monitoreo del proceso (registros del horno, parámetros de enfriamiento, intensidad del granallado, seguimiento de la vida útil de las herramientas) vincula estas inspecciones con las causas raíz. Para los sistemas de transmisión de servicio pesado, esta sólida base de END y monitoreo es la razón por la que los componentes Mr. Fast mantienen sus promesas de vida útil torsional durante años de servicio intensivo.
Preguntas Frecuentes
¿Cómo puedo saber si una falla torsional del eje de transmisión comenzó en el estriado?
Busque el origen de la fractura en la raíz de la estría, con marcas de desgaste que se extienden hacia afuera. Si el origen se encuentra en un diente con marcas de mecanizado, generalmente se trata de un problema geométrico o superficial, más que de una debilidad del material.
¿El uso de acero más resistente siempre aumenta la vida útil a la torsión?
No siempre. Un acero más resistente puede reducir la tenacidad o desplazar los puntos de mayor tensión a otras zonas. Generalmente, se consigue una mayor durabilidad mejorando el forjado, el tratamiento térmico y la geometría de las estrías antes de cambiar de aleación.
¿Merece la pena el granallado y la nitruración para estrías de alta resistencia?
Sí, cuando se controlan correctamente. Aumentan la tensión superficial de compresión y la resistencia al desgaste, retrasando la aparición de grietas en la base de las estrías, especialmente en aplicaciones de alto ciclo como camiones y tractores.
¿Puede un tratamiento térmico inadecuado provocar una falla torsional prematura incluso en aceros de buena calidad?
Absolutamente. Una profundidad de capa irregular, bandas sobretempladas o superficies descarburizadas pueden localizar la tensión y provocar grietas mucho antes de que se alcance la resistencia nominal del material.
¿Qué aplicaciones se benefician más de un diseño mejorado para resistir la fatiga torsional?
Los vehículos que experimentan frecuentes picos de par motor —camiones todoterreno, vehículos de remolque, tractores agrícolas y vehículos de alto rendimiento— son los que más se benefician, ya que sus sistemas de transmisión sufren más sobrecargas y cargas de impacto que en el uso estándar.
Artículos relacionados
 Orientación de la junta del colector de escape: Cuando la cara metálica importaConocimiento
 Abrazaderas de escape: Elija según la unión del tubo, no solo según el diámetro.Conocimiento
 Sustitución del interruptor de la luz de freno: compruebe el diseño del ajustador antes de manipularlo.Conocimiento
 Manguera de la línea de combustible: La resistencia al combustible no demuestra la idoneidad del sistema de inyección.Conocimiento

